Différences d’exploitation entre rectifieuses et tours, et disposition des commandes
1. Pourquoi rectifieuses et tours ne peuvent pas partager la même logique de panneau
Bien que les rectifieuses et les tours soient tous deux des équipements clés de l’usinage de précision des métaux, leurs modes d’usinage, leurs rythmes d’exploitation et leurs fonctions de commande critiques sont totalement différents. La rectifieuse privilégie l’avance au micron, l’état de surface et les corrections fines multi-axes, et l’opérateur doit souvent effectuer de petits ajustements pendant de longues périodes. Le tour, quant à lui, repose principalement sur la rotation à grande vitesse de la pièce, avec un accent sur la vitesse de broche, le changement d’outil de la tourelle, l’efficacité du réglage d’outil et la synchronisation de l’usinage des filetages. Lorsqu’un même panneau de commande générique est utilisé, les problèmes fréquents incluent un éloignement excessif des fonctions les plus utilisées, un affichage des informations dispersé, des trajectoires manuelles croisées et un risque accru de fausse manipulation, ce qui finit par affecter le takt d’usinage et l’efficacité de la formation. Pour les constructeurs de machines CNC et les acheteurs d’équipements d’automatisation, le panneau n’est pas un accessoire secondaire, mais une interface homme-machine qui influence directement la compétitivité de l’équipement.
2. Caractéristiques d’exploitation des rectifieuses : la micro-correction d’abord, avec une surveillance en temps réel indispensable
La rectifieuse est un équipement typique de finition de précision : l’objectif n’est pas seulement d’atteindre la dimension requise, mais aussi de garantir la qualité de surface et la stabilité du procédé. Les fonctions les plus fréquemment utilisées par l’opérateur comprennent généralement le micro-réglage via le volant électronique MPG, le changement de coefficient, la correction de profondeur d’avance, le réglage de la vitesse de la meule et la surveillance de l’état d’usinage. Ce type de travail se caractérise par une fréquence élevée, de faibles amplitudes et des corrections répétées. La disposition du panneau doit donc être centrée sur une utilisation fluide du volant, une commutation intuitive des coefficients et une lecture concentrée des informations affichées. Si la position du volant ne correspond pas aux habitudes de la main dominante, ou si les valeurs importantes sont dispersées dans différentes zones, l’opérateur accumule facilement de la fatigue à force de tendre le bras et de déplacer son regard, ce qui finit par affecter la précision et la répétabilité.
3. Caractéristiques d’exploitation des tours : un rythme plus rapide, avec concentration des fonctions principales
À l’inverse, l’exploitation d’un tour met davantage l’accent sur le rythme de production et l’efficacité des transitions. Le sens de rotation de la broche, le réglage des RPM, la sélection de la tourelle, le réglage d’outil et la coordination des paramètres de filetage doivent souvent être réalisés en très peu de temps. En particulier dans les environnements de production en série ou d’usinage multi-opérations, l’opérateur doit interpréter rapidement la position d’outil, l’état de la broche et les informations d’avance. La zone de commande doit donc être clairement hiérarchisée afin d’éviter toute interférence entre les fonctions de broche, la zone du volant et la zone de la tourelle. Si la disposition est confuse, les débutants sont les plus exposés aux erreurs de bouton, aux mauvaises sélections de mode ou aux erreurs d’interprétation lors du changement d’outil. Cela allonge non seulement le temps de formation, mais peut aussi affecter directement le taux d’utilisation de la machine et le rendement qualité.
4. Les trois différences clés dans la conception de la disposition des commandes
- L’ordre de priorité des fonctions les plus utilisées diffère : pour la rectifieuse, la priorité va au volant MPG, à la sélection du coefficient et à l’avance fine ; pour le tour, les fonctions centrales sont le contrôle de la broche, le changement de tourelle et les fonctions liées au réglage d’outil.
- La configuration des informations affichées diffère : la rectifieuse accorde davantage d’importance à la vitesse de la meule, à la profondeur d’avance, à l’estimation de la rugosité de surface et aux données de vibration ; le tour doit, lui, mettre en évidence les RPM de la broche, le numéro de position d’outil, l’avance et les paramètres de filetage.
- La logique de sécurité et de prévention des erreurs diffère : les deux nécessitent un arrêt d’urgence bien visible, mais la rectifieuse met davantage l’accent sur la prévention des contacts involontaires pendant les micro-réglages stables, tandis que le tour accorde plus d’importance à la séparation des zones lors du fonctionnement à grande vitesse et des changements rapides.
5. Comment YEU-LIAN réalise une personnalisation dédiée pour les rectifieuses et les tours
Forte de 35 ans d’expérience dans la personnalisation de panneaux de commande CNC, YEU-LIAN intervient dès le début du projet en partant de l’usage de la machine, du processus d’usinage, des habitudes d’exploitation et de l’espace d’installation, au lieu de se limiter à déplacer des boutons. Pour une rectifieuse, par exemple, YEU-LIAN place le volant électronique MPG dans la zone d’utilisation optimale en bas à droite, afin que les opérateurs droitiers puissent effectuer des micro-réglages prolongés dans une posture naturelle. Autour du volant, l’entreprise intègre également la commutation des coefficients et l’identification des axes, afin de réduire le coût des mouvements visuels. La zone d’affichage supérieure regroupe quant à elle la vitesse de la meule, la profondeur d’avance, l’estimation de la rugosité de surface et la surveillance des vibrations, pour une prise de décision plus directe.
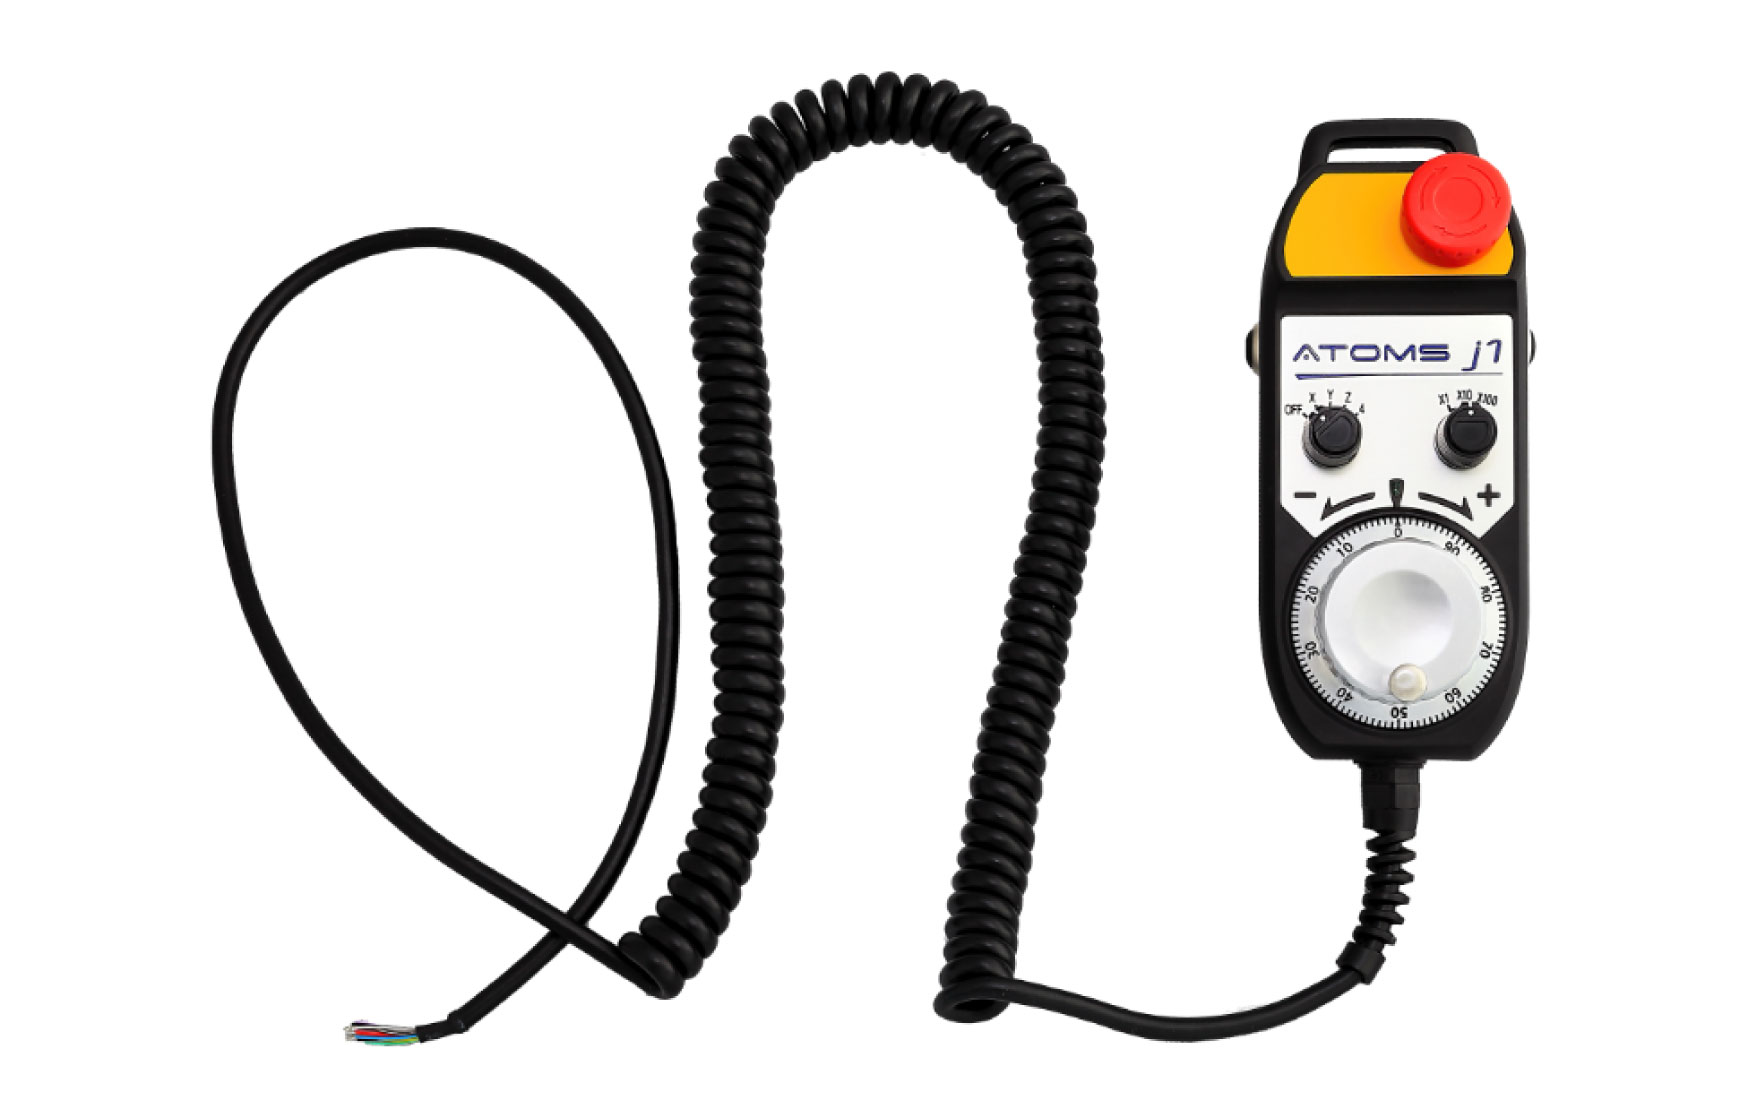
Dans les projets de tours, YEU-LIAN conçoit la disposition autour du contrôle de la broche. Le sélecteur de sens de rotation, le coefficient de vitesse et l’affichage des RPM sont intégrés dans un bloc indépendant, afin d’éviter tout chevauchement avec la zone du volant ou celle de la tourelle. Au centre, une zone claire est réservée à la sélection de la tourelle et à l’affichage des positions d’outil, complétée par des touches de raccourci pour le changement rapide d’outil. Dans la zone de commande de la main droite sont ensuite disposés un MPG multi-axes et un volant manuel portatif, afin d’améliorer l’efficacité du réglage d’outil et de l’avance de précision. Cette disposition conçue selon les caractéristiques propres à l’équipement améliore non seulement la fluidité d’exploitation, mais contribue aussi à forger une image de marque plus nette et plus professionnelle sur le marché.
6. Cas concret : de la facilité d’utilisation à l’augmentation de la capacité de production
Un constructeur d’équipements de Taichung spécialisé dans le développement de rectifieuses planes utilisait initialement un panneau générique, obligeant les opérateurs à faire de fréquents allers-retours entre le volant et la zone d’affichage. Après la refonte d’un panneau séparé par YEU-LIAN, le volant MPG a été déplacé vers la position la plus ergonomique et l’affichage des informations a été optimisé. Résultat : le taux d’inconfort aux épaules et à la nuque des opérateurs a diminué de 68 %, le temps d’usinage par pièce est passé de 18 à 14 minutes et la capacité de production a augmenté de 22 %. Un autre fabricant de tours CNC rencontrait des problèmes de chevauchement excessif entre la zone de la broche et celle du volant, entraînant des fausses manipulations fréquentes chez les nouveaux opérateurs. Après redécoupage des zones par YEU-LIAN, le temps de formation est passé de 5 jours à 2,5 jours, le taux d’erreurs d’exploitation a baissé de 45 % et le taux global d’utilisation en production de masse a augmenté de plus de 15 %. Ces améliorations démontrent qu’une bonne conception de disposition n’est pas un simple ajustement esthétique, mais un investissement d’ingénierie à retour mesurable.
7. Conclusion : transformer les caractéristiques de la machine en une interface d’exploitation à plus forte valeur
Les différences entre rectifieuses et tours ne se limitent pas au principe d’usinage ; elles se reflètent aussi de manière complète dans les habitudes d’exploitation, l’interprétation des informations et l’ordre de priorité des commandes. Pour les achats d’équipements et la conception de machines complètes, l’intégration d’une disposition adaptée dès l’étape du panneau permet d’améliorer simultanément l’efficacité, la sécurité, la rapidité de formation et le niveau de professionnalisme de la marque. Grâce à sa compréhension approfondie et durable des rectifieuses, des tours et de diverses applications CNC, YEU-LIAN propose des panneaux de commande personnalisés et des solutions intégrées de volant électronique MPG mieux adaptés aux besoins du terrain, afin d’aider ses clients à transformer réellement l’ergonomie homme-machine en avantage de capacité et de qualité.